Lead time : réduire l’attente plutôt qu’accélérer les machines
Le lead time, parfois recherché sous l’expression « time lead », désigne le temps écoulé entre un événement de départ et un événement d’arrivée : par exemple, entre la commande d’un client et sa livraison. Ce délai comprend le travail effectué, mais aussi les attentes. Pour le réduire, il faut donc regarder l’ensemble du parcours, pas seulement la vitesse de fabrication.
Définir le bon périmètre avant de mesurer
En industrie comme en logistique, un délai n’a de sens que si ses bornes sont explicites. Une équipe peut mesurer le temps entre le lancement en production et la disponibilité du produit fini, tandis que le client attend depuis la validation de sa commande. Les deux mesures sont utiles, mais elles ne décrivent pas la même expérience.
On distingue notamment plusieurs périmètres dans la chaîne logistique :
- Approvisionnement : de l’émission de la commande fournisseur à la réception des matières ou composants, selon les bornes retenues.
- Production : du lancement de l’ordre de fabrication à la disponibilité du produit fini.
- Commande client : de la réception ou de la validation de la commande à la livraison effective.
Dans un commerce en ligne disposant de produits en stock, le délai client couvre surtout le traitement administratif, la préparation et le transport. Pour un fabricant travaillant à la commande, il peut aussi intégrer l’approvisionnement et la fabrication. Le lead time se mesure ainsi sur différentes branches de la supply chain, sans confondre leurs responsabilités.
Fixez un point d’ancrage commun : l’événement que le client considère comme le début de son attente. Si le chronomètre interne ne démarre qu’après une validation administrative de deux jours, ces deux jours disparaissent du tableau de bord, mais pas de son expérience. Conservez cette mesure de bout en bout, puis ajoutez des jalons internes pour localiser les retards sans déplacer artificiellement la ligne de départ.
Calculer le lead time sans masquer les temps morts
Pour une commande livrée, la formule de base est simple : lead time = date de livraison − date de commande. Une commande passée le 3 juin et livrée le 12 juin présente ainsi un délai de neuf jours calendaires. Il s’agit d’une différence entre deux dates, et non d’un comptage incluant systématiquement les deux journées.
Choisir une unité et une convention stables
Le lead time s’exprime souvent en jours, mais les heures peuvent être plus pertinentes pour un entrepôt ou un atelier. Précisez toujours si vous utilisez des jours calendaires ou ouvrés. Un week-end compte dans l’attente vécue par le client, même lorsque l’établissement ne travaille pas. Pour comparer des périodes, gardez les mêmes conventions et les mêmes événements de départ et d’arrivée.
Décomposer un délai pour trouver où agir
Prenons un exemple fictif de fabrication à la commande. Les étapes ci-dessous sont successives : leur addition permet donc de retrouver le délai total.
| Étape | Durée illustrative | Point à examiner |
|---|---|---|
| Validation de la commande | 1 jour | Informations manquantes, approbations |
| Approvisionnement | 4 jours | Disponibilité des composants |
| Attente avant fabrication | 2 jours | File d’ordres, capacité disponible |
| Fabrication et contrôle qualité | 2 jours | Réglages, reprises, contrôles |
| Transport jusqu’au client | 3 jours | Départ transporteur, acheminement |
| Total | 12 jours | Délai de bout en bout |
Attention aux opérations parallèles : si deux composants sont commandés simultanément, additionner leurs délais surestime le temps réellement écoulé. Il faut suivre les dépendances et le parcours qui conditionne la date finale. La différence entre les horodatages de départ et d’arrivée reste la référence pour vérifier le résultat.
Un tableur suffit pour démarrer : une ligne par commande, les dates des jalons, le délai calculé et le motif des écarts. Comparez ensuite des familles de commandes comparables plutôt que de mélanger produits disponibles et fabrications spécifiques.
Lead time, cycle time et takt time : trois décisions différentes
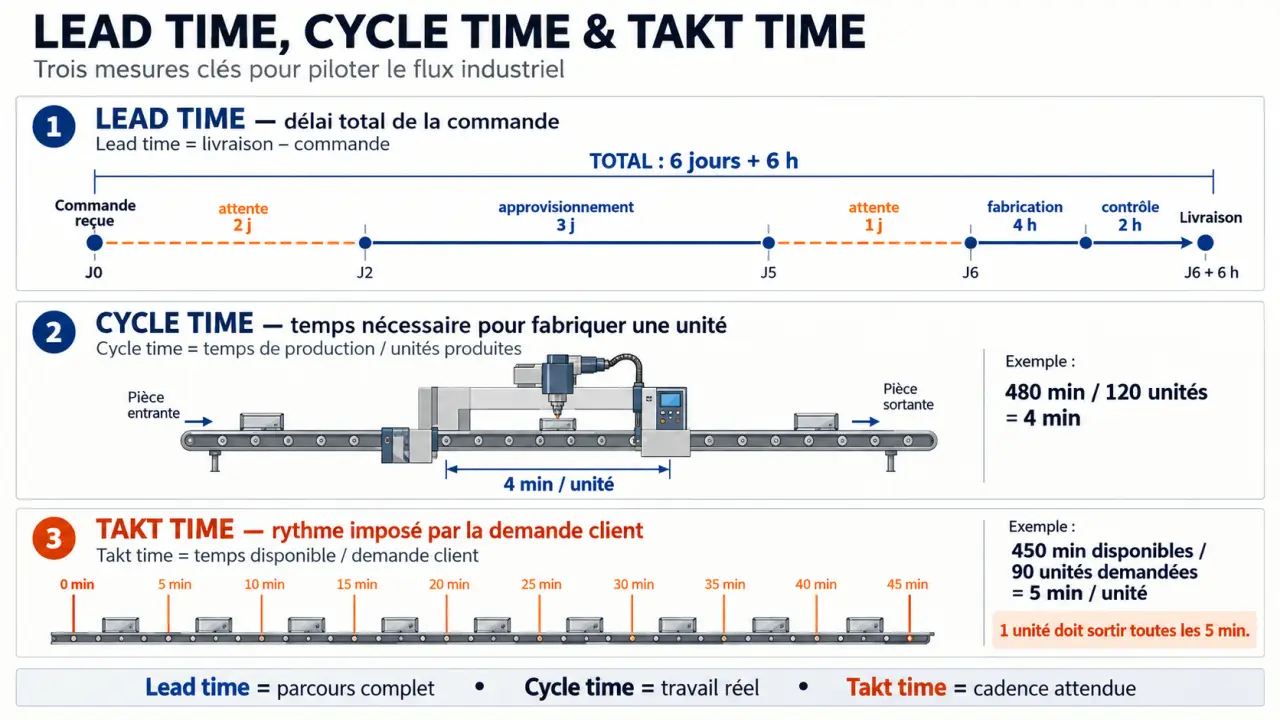
Ces indicateurs sont complémentaires, mais ils ne répondent pas à la même question. Le lead time décrit une traversée du processus. Le cycle time caractérise une exécution ou une cadence observée, selon la convention retenue. Le takt time traduit le rythme nécessaire pour satisfaire la demande.
| Indicateur | Ce qu’il mesure | Utilité opérationnelle |
|---|---|---|
| Lead time | Temps entre deux événements définis, attentes comprises | Prévoir une disponibilité ou une livraison |
| Cycle time | Temps d’un cycle de travail, ou intervalle entre deux sorties successives | Évaluer le fonctionnement d’un poste ou d’un processus |
| Takt time | Temps de production disponible divisé par la demande sur la même période | Déterminer le rythme cible de production |
À titre d’exemple, 420 minutes nettes disponibles pour une demande de 210 pièces donnent un takt time de deux minutes par pièce. Dans une configuration simple, si le poste limitant produit une pièce toutes les trois minutes, sa cadence ne suffit pas à suivre durablement cette demande sans adaptation.
À l’inverse, un cycle de fabrication très court ne garantit pas une livraison rapide. Une pièce travaillée pendant quelques minutes peut rester plusieurs jours dans une file d’attente. Améliorer le temps machine ne règle alors qu’une petite partie du problème.
Réduire le délai là où les commandes restent bloquées
La réduction du lead time commence par l’observation des files d’attente, des transferts et des reprises. Les causes peuvent être internes, comme une planification instable, ou externes, comme une pénurie de matières premières. L’objectif est de traiter la contrainte réelle, non d’imposer une accélération générale.
- Repérer le goulot d’étranglement. Identifiez l’étape où les commandes s’accumulent et vérifiez sa charge, ses pannes et ses changements de série.
- Limiter les lancements excessifs. Ajouter du travail à un atelier saturé augmente les files sans nécessairement augmenter les sorties.
- Réduire les attentes administratives. Clarifiez les validations, les informations obligatoires et les responsabilités de transmission.
- Fiabiliser les approvisionnements. Suivez les délais réellement constatés, les ruptures et la variabilité des fournisseurs critiques.
- Éviter les reprises. Des instructions claires et des contrôles au bon moment empêchent un défaut de parcourir inutilement toute la chaîne.
Dans l’exemple précédent, ramener l’attente avant fabrication de deux jours à un jour ferait passer le total de douze à onze jours, si les autres étapes restent identiques. Ce gain ne nécessite pas forcément une machine plus rapide : il peut venir d’un meilleur ordonnancement ou de lots plus petits, à condition de maîtriser les changements de série.
Testez une action sur un périmètre limité et mesurez son effet sur le délai global. Une amélioration locale perd son intérêt si elle déplace simplement l’attente vers le contrôle qualité ou l’expédition.
Transformer la mesure en promesse client fiable
Un lead time court facilite la réactivité, mais un délai prévisible est indispensable pour tenir ses engagements. Une moyenne favorable peut masquer des commandes très en retard. Suivez donc aussi la dispersion des délais et la part des livraisons réalisées à la date promise.
Reliez ce suivi aux décisions quotidiennes : disponibilité annoncée par le commercial, paramètres de réapprovisionnement, charge de production et réservation du transport. Un ERP ou un WMS peut faciliter la collecte des événements, sans remplacer des règles de mesure partagées.
Enfin, ne réduisez pas artificiellement le délai en supprimant des contrôles indispensables ou en multipliant les expéditions urgentes. Le bon résultat associe rapidité, qualité et coûts maîtrisés. Une revue régulière réunissant achats, production, logistique et service client permet de choisir un blocage prioritaire, de désigner un responsable et de vérifier que le gain atteint réellement le client.