Automatisation d’entrepôt : coordonner les données, les équipements et les opérateurs
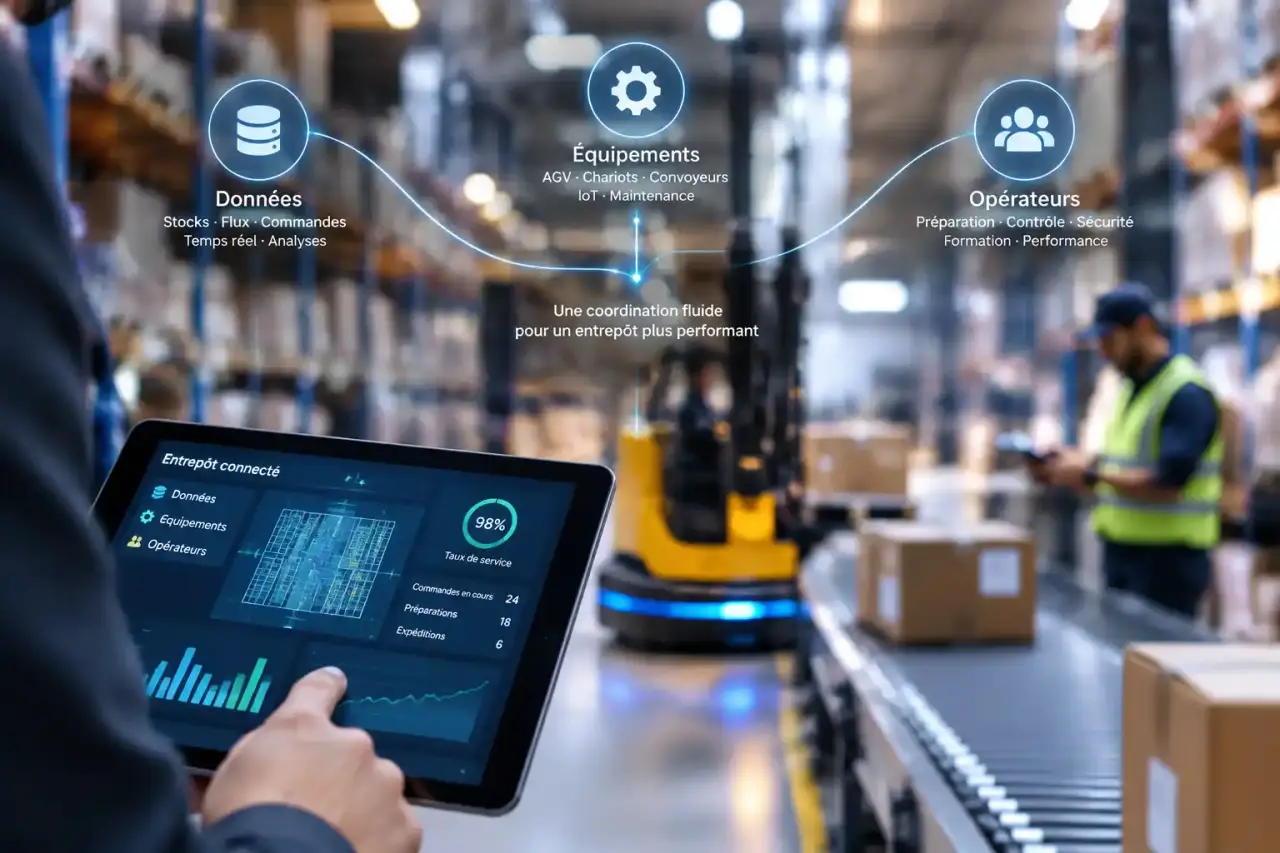
L’automatisation d’entrepôt consiste à confier certaines opérations, décisions et mouvements de marchandises à des logiciels, des équipements et des robots coordonnés. Son objectif n’est pas de supprimer systématiquement l’intervention humaine. Il s’agit de fiabiliser les flux, de réduire les déplacements inutiles et d’absorber les variations de volume sans dégrader le taux de service.
Un projet pertinent commence rarement par un « entrepôt sans opérateur ». Il part d’un problème concret : erreurs de picking, saturation des allées, manque de visibilité sur le stock, manutention pénible ou délais d’expédition trop courts. La solution peut aller d’un WMS mieux exploité à un système robotisé de stockage et de préparation.
Automatisation physique, numérique et orchestration : ce qui change réellement
Un entrepôt automatisé associe trois niveaux complémentaires. L’automatisation physique déplace, stocke, trie ou prépare les produits. L’automatisation numérique enregistre les événements, applique des règles et transmet les instructions. Enfin, l’orchestration synchronise les ressources pour qu’un ordre de préparation soit exécuté au bon endroit, au bon moment et avec le bon niveau de priorité.
Le WMS pilote le stock, le WCS pilote les équipements
Le WMS (Warehouse Management System) organise la gestion de l’entrepôt : emplacements, stocks, inventaires, vagues de préparation, réapprovisionnements et traçabilité. Il sait notamment quelle commande doit être préparée et selon quelle règle. Le WCS (Warehouse Control System) intervient plus près du terrain. Il contrôle les convoyeurs, trieurs, robots, stations de picking ou systèmes de stockage automatisé, puis remonte leur état au système de gestion.
Cette distinction est essentielle. Installer des robots sans données d’articles fiables, sans règles de priorité cohérentes ou sans interface robuste avec l’ERP et le système de gestion des commandes revient à accélérer un flux mal conçu. L’automatisation apporte sa pleine valeur lorsque les décisions logicielles et les mouvements physiques sont alignés.
Une brique manquante peut bloquer toute la chaîne
Dans un mur, chaque brique paraît indépendante, mais l’absence d’un seul élément fragilise l’ensemble. En intralogistique, une adresse de stockage erronée, un poids article absent ou un statut de commande mal synchronisé peut immobiliser un convoyeur, envoyer un AMR au mauvais poste ou créer une exception manuelle. Avant de robotiser, il faut donc solidifier ces éléments moins visibles : référentiel articles, unités logistiques, règles de prélèvement, qualité des codes-barres et gestion des anomalies. C’est souvent là que se joue la fluidité réelle des opérations.
Les technologies à choisir selon le flux et le niveau de flexibilité
Il n’existe pas de technologie universellement supérieure. Un système fixe peut offrir un débit très élevé sur un flux stable, tandis qu’une robotique mobile répond mieux à une activité évolutive. Le choix dépend notamment du poids et du format des produits, du nombre de références, de la rotation, des pics saisonniers, ainsi que de la surface et de la hauteur disponibles.
| Solution | Fonctionnement | Atout principal | Cas d’usage adapté |
|---|---|---|---|
| AGV | Véhicule guidé sur des itinéraires prédéfinis | Flux répétitifs et prévisibles | Transport de palettes ou de bacs entre zones fixes |
| AMR | Robot mobile naviguant avec capteurs, caméras et logiciels | Adaptation aux obstacles et aux changements d’itinéraires | Transport interne variable, picking assisté |
| AS/RS | Stockage et récupération automatisés | Densité et exploitation de la hauteur | Produits à forte rotation, stockage structuré |
| Convoyeurs et trieurs | Transport continu et orientation automatique | Débit régulier entre les postes | Flux de bacs, cartons ou palettes répétitifs |
| Goods-to-Person | Les marchandises arrivent à l’opérateur | Réduction des déplacements de picking | Préparation de commandes multi-références |
AGV et AMR : une différence d’autonomie, pas seulement de vocabulaire
L’AGV suit un parcours défini, par exemple au moyen d’un guidage au sol ou de repères programmés. Il convient lorsque les trajets sont stables et que l’environnement est maîtrisé. L’AMR construit davantage son déplacement en fonction de son environnement. Il peut contourner un obstacle et adapter son itinéraire. Cette souplesse est utile dans des entrepôts où cohabitent piétons, chariots et flux variables, mais elle exige une implantation, une supervision et des règles de circulation rigoureuses.
AS/RS et Goods-to-Person : stocker autrement pour prélever plus près
Les systèmes AS/RS automatisent le stockage et la récupération grâce à des transstockeurs, navettes, miniloads ou solutions de stockage en cube. Ils sont particulièrement intéressants lorsque la densité de stockage et l’exploitation verticale sont prioritaires. Dans une logique Goods-to-Person, bacs, étagères ou produits sont présentés à une station de travail. L’opérateur prélève, contrôle et emballe sans parcourir les allées. Le gain ne vient pas uniquement de la vitesse du robot, mais aussi de la suppression des kilomètres de marche et des temps d’attente.
Quels processus automatiser en priorité ?
La meilleure cible est souvent l’étape qui combine volume, répétitivité, erreurs et pénibilité. Cartographier le flux complet, depuis la réception jusqu’aux retours, permet d’éviter d’optimiser une zone qui déplacerait simplement le goulot d’étranglement vers l’étape suivante.
- Réception : identification par code-barres ou RFID, contrôle des quantités, orientation des palettes et mise à jour immédiate des stocks.
- Stockage et réapprovisionnement : affectation d’emplacements selon la rotation, transport automatisé, rangement en hauteur et alimentation des zones de picking.
- Préparation : pick-to-light, prélèvement vocal, robots mobiles, postes Goods-to-Person, contrôle pondéral ou vision par ordinateur.
- Emballage et expédition : dimensionnement des colis, étiquetage, insertion de documents, tri par tournée et convoyage vers les quais.
- Inventaire et retours : traçabilité RFID, comptages guidés, remise en stock ou orientation vers le contrôle qualité.
Le picking est fréquemment prioritaire, car il concentre les déplacements et les risques d’erreur. Toutefois, automatiser l’emballage peut être plus pertinent si les commandes sont déjà préparées rapidement, mais attendent aux postes de contrôle ou de mise en colis. L’analyse du temps de cycle par zone est plus utile qu’un choix dicté par la popularité d’une technologie.
Gains attendus, limites à anticiper et indicateurs à suivre
Une automatisation bien dimensionnée peut améliorer la précision des préparations, la visibilité des stocks, la sécurité et la continuité d’activité. Elle réduit les tâches répétitives ou lourdes et rend les opérations plus prévisibles. Elle peut aussi mieux utiliser l’espace horizontal et vertical, notamment avec des systèmes de stockage haute densité.
Ces bénéfices ne sont toutefois pas automatiques. Un équipement trop rigide peut devenir une contrainte si le catalogue produit change, si les volumes baissent ou si les flux sont redessinés. Les coûts ne se limitent pas à l’achat. L’intégration informatique, les travaux, la maintenance, les pièces de rechange, la formation, la cybersécurité et la disponibilité des équipes doivent entrer dans le coût total de possession.
Mesurer le projet avant et après la mise en production
Un retour sur investissement ne se résume pas à la baisse de main-d’œuvre. Il faut comparer une situation initiale et une situation cible à partir d’indicateurs opérationnels : lignes préparées par heure, temps de cycle, taux d’erreur, disponibilité des équipements, taux d’occupation, distance parcourue, incidents de sécurité et taux de service. Les gains liés à la capacité absorbée pendant un pic, à la réduction des retours ou à la qualité de la traçabilité ont également une valeur économique.
La maintenance doit être prévue dès le cadrage. Des procédures de reprise manuelle, des pièces critiques disponibles, une supervision des alarmes et des responsabilités clairement définies limitent l’impact d’une panne. L’automatisation rend l’entrepôt plus performant, mais aussi plus dépendant de ses données, de ses interfaces et de sa discipline opérationnelle.
Déployer une automatisation d’entrepôt sans bloquer l’activité
Une transformation progressive réduit le risque et facilite l’appropriation par les équipes. Elle permet de valider les hypothèses de débit, de qualité et d’ergonomie avant d’étendre la solution à d’autres zones.
- Auditer les flux : relever les volumes, les profils de commandes, les dimensions et le poids des produits, les rotations, la saisonnalité, les distances, les erreurs et les contraintes de sécurité.
- Définir la cible : préciser le niveau de service attendu, les goulots à traiter, les indicateurs de succès et les scénarios d’évolution à moyen terme.
- Vérifier les données et l’intégration : fiabiliser les référentiels et définir les échanges entre ERP, WMS, WCS, TMS et équipements.
- Tester une zone pilote : démarrer par un flux circonscrit, former les opérateurs et mesurer les écarts entre le débit simulé et le débit réel.
- Monter en charge puis étendre : ajuster les règles, sécuriser la maintenance et déployer par familles de produits, zones ou processus.
Les tendances comme l’IA, le machine learning, les capteurs IoT, l’analytique en temps réel et les logiciels cloud renforcent la capacité de supervision et d’optimisation. Elles ne remplacent pas le dimensionnement initial. Le bon projet reste interopérable, maintenable et évolutif lorsque les produits, les volumes et les exigences clients changent.